2026-08-11
Os operadores de armazéns, câmaras frigoríficas e fábricas dependem de uma Empilhadeira Elétrica para tarefas diárias de manuseio de materiais. Esta categoria de equipamento abrange uma ampla gama de capacidades de carga, configurações de mastro e sistemas de bateria. Os compradores que pesquisam empilhadeiras elétricas costumam perguntar sobre a vida útil da bateria, procedimentos operacionais corretos, valor no mundo real e a diferença entre unidades elétricas e movidas a combustão. Esta página reúne detalhes técnicos, dados de comparação e orientações práticas extraídas de padrões de produção de fábrica e uso em campo em ambientes de armazenamento, logística, distribuição no varejo e manufatura pesada.
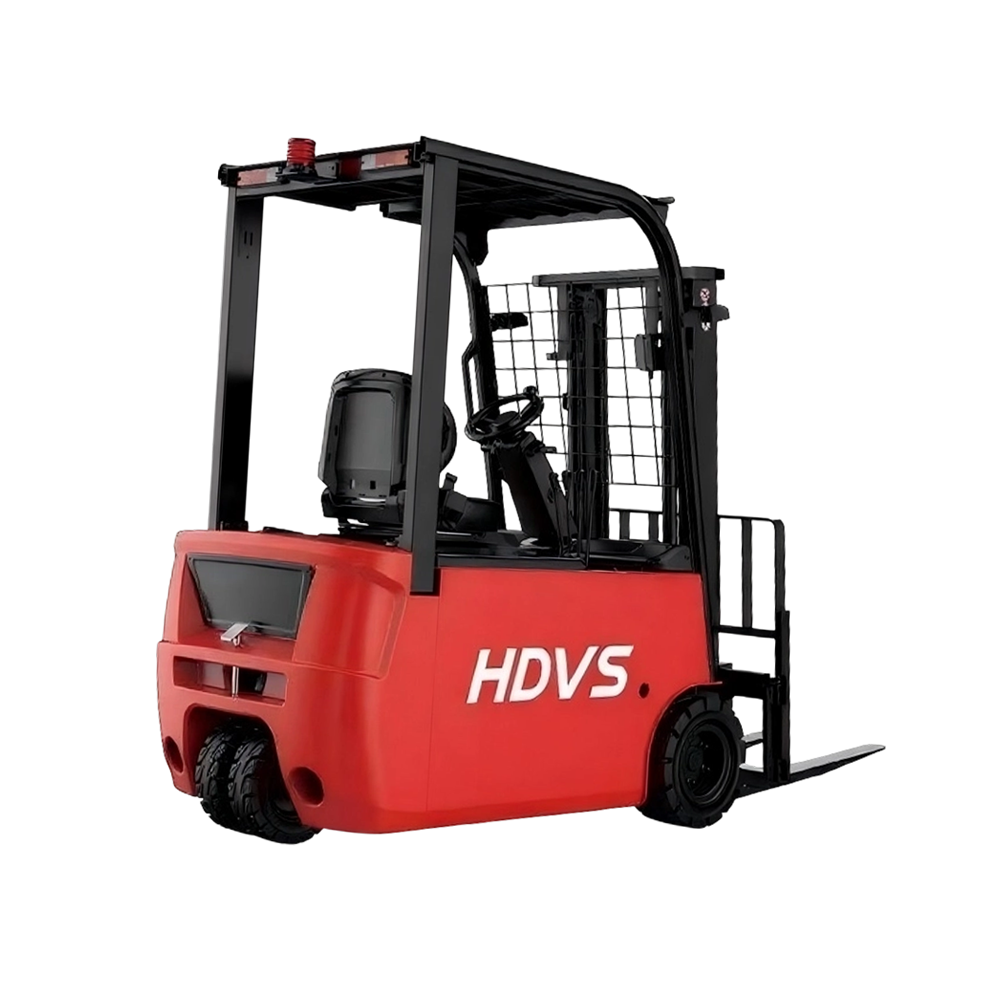
Uma empilhadeira elétrica substitui o motor diesel ou GLP encontrado nas empilhadeiras tradicionais por uma bateria e motor elétrico. O resultado é uma máquina construída para operação interna, instalações de qualidade alimentar, armazéns farmacêuticos e qualquer ambiente onde as emissões de gases de escape e o ruído de combustão não sejam aceitáveis. As equipes de produção que constroem empilhadeiras elétricas concentram-se na eficiência do motor, no design do compartimento da bateria, na resposta hidráulica e na estabilidade do chassi em todos os modelos da linha. Compreender como esses sistemas funcionam juntos ajuda os gerentes de operações a selecionar equipamentos que correspondam ao comprimento do turno, largura do corredor, superfície do piso e características de carga específicas de suas instalações.
Este guia aborda os componentes mecânicos que definem o desempenho das empilhadeiras elétricas, os produtos químicos das baterias disponíveis atualmente, as sequências operacionais corretas para uso diário, uma tabela completa de comparação de especificações e respostas às perguntas mais frequentemente levantadas pelos gerentes de armazéns que avaliam a mudança de equipamentos de combustão para energia elétrica.
Cada empilhadeira elétrica é construída em torno de quatro sistemas principais: a bateria, o motor de acionamento, o conjunto de elevação hidráulica e a unidade de controle que gerencia o fornecimento de energia. A forma como esses quatro sistemas são projetados em conjunto determina a velocidade de elevação, a velocidade de deslocamento, a estabilidade da carga e a vida útil total. As instalações que comparam modelos de diferentes linhas de produção devem observar atentamente como cada um desses sistemas é especificado, uma vez que duas empilhadeiras com capacidade de carga nominal idêntica podem funcionar de maneira muito diferente, dependendo do tipo de motor e da programação do controlador.
Os conjuntos de elevação hidráulica em empilhadeiras elétricas são acionados por um motor de bomba dedicado separado do motor de acionamento, permitindo que o mastro eleve e abaixe uma carga enquanto o caminhão permanece parado ou em movimento sem queda na velocidade de deslocamento. Este arranjo de motor duplo é uma das diferenças mecânicas mais claras entre empilhadeiras elétricas e de combustão, onde um único motor lida com a propulsão e a pressão hidráulica através de uma correia compartilhada ou sistema de engrenagens. A separação dessas duas funções em uma empilhadeira elétrica resulta em uma velocidade de elevação mais consistente, independentemente da carga do motor, e simplifica o trabalho de diagnóstico quando um técnico precisa isolar uma falha hidráulica de uma falha no sistema de transmissão.
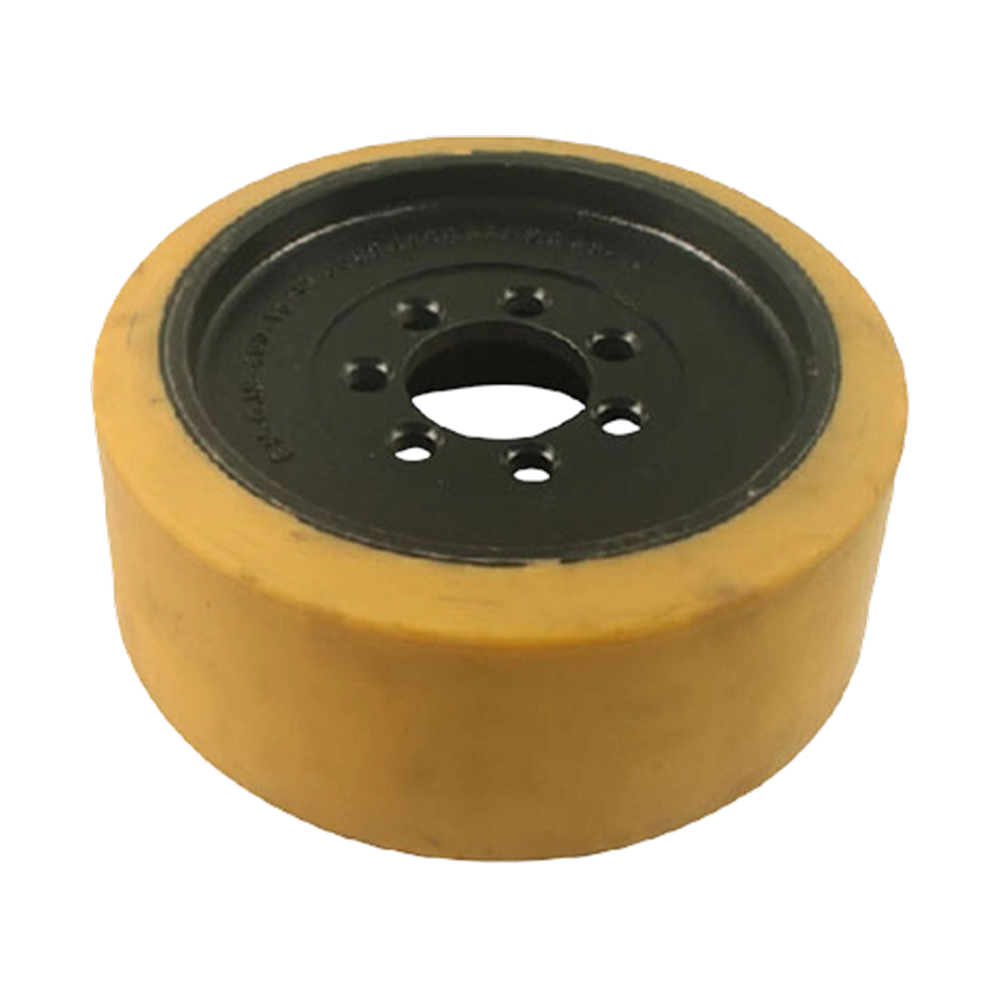
A seleção dos pneus também desempenha um papel direto no desempenho de uma empilhadeira elétrica em diferentes superfícies do piso. Pneus almofadados, construídos a partir de um composto de borracha sólida colado a uma faixa de aço, são padrão em modelos de armazéns internos e proporcionam uma altura geral mais baixa do veículo, juntamente com um círculo de viragem mais estreito. Pneus pneumáticos, sejam de preenchimento sólido ou de ar, são especificados para trabalhos em pátios externos ou superfícies irregulares de concreto, trocando alguma capacidade de manobra por absorção de choque e tração. Os pneus de poliuretano situam-se entre essas duas categorias e são comuns em empilhadeiras retráteis e equipamentos para corredores estreitos, onde a proteção do piso e a baixa resistência ao rolamento são mais importantes do que a durabilidade ao ar livre.
A capacidade de carga, a altura de elevação do mastro e a tensão da bateria variam entre as gamas de modelos de empilhadores elétricos. A tabela abaixo lista configurações comuns produzidas em linhas de modelos de fábrica padrão, úteis para combinar equipamentos com requisitos de altura de rack de armazém e peso de paletes. Os gerentes de instalações devem cruzar esta tabela com os pesos reais dos paletes, uma vez que a capacidade nominal normalmente se aplica a um centro de carga padrão de 500 mm e diminui à medida que a distância do centro de carga aumenta.
| Classe de modelo | Capacidade de carga nominal | Tensão da bateria | Altura de elevação padrão | Velocidade de deslocamento (carregado) |
|---|---|---|---|---|
| Serviço leve | 1,0 - 1,5 toneladas | 24V/48V | 3,0 - 4,5m | 10 - 12km/h |
| Dever padrão | 1,5 - 2,5 toneladas | 48V/80V | 3,0 - 6,0m | 12 - 15 km/h |
| Serviço Pesado | 3,0 - 5,0 toneladas | 80V | 4,5 - 6,5 metros | 15 - 18km/h |
| Alcance a classe do caminhão | 1,4 - 2,0 toneladas | 48V/80V | 6,0 - 11,0m | 10 - 14km/h |
| Classe de empilhador de paletes | 1,0 - 2,0 toneladas | 24V/48V | 2,5 - 5,5 metros | 6 - 9 km/h |
| Classe de selecionador de pedidos | 0,5 - 1,0 tonelada | 24V/48V | 4,0 - 9,0m | 6 - 10 km/h |
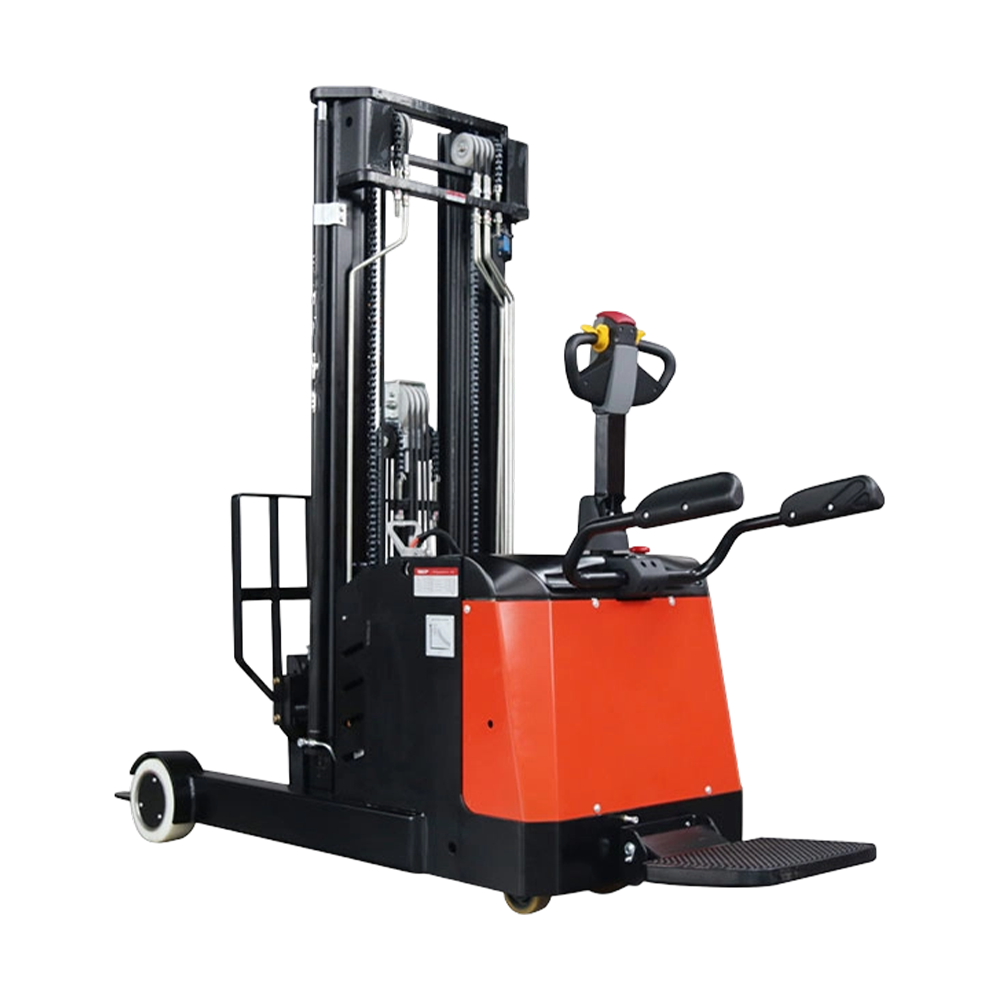
O comprimento da distância entre eixos e a largura total do chassi também mudam nessas classes. Empilhadeiras elétricas para serviço pesado com capacidade acima de 3 toneladas normalmente usam um layout de contrapeso de quatro rodas para estabilidade sob carga, enquanto os modelos padrão e leves geralmente usam um layout de três rodas para obter um raio de giro mais apertado, adequado para larguras de corredor abaixo de três metros. As classes de empilhadeiras retráteis e selecionadoras de pedidos são desenvolvidas especificamente para sistemas de estantes de corredores estreitos e raramente são usadas fora de ambientes de armazéns estruturados devido à menor distância ao solo e menor velocidade máxima de deslocamento.
As baterias de chumbo-ácido instaladas em empilhadeiras elétricas padrão suportam cerca de 1.500 ciclos de carga ao longo de uma vida útil de quatro a cinco anos sob uma única rotina diária de carga. Um pacote totalmente carregado normalmente sustenta de seis a oito horas de trabalho contínuo, dependendo do peso da carga, da inclinação da rampa e da frequência de elevação. As células de chumbo-ácido também perdem uma parte da capacidade utilizável à medida que a temperatura ambiente cai, o que é importante para instalações que operam em corredores de armazenamento refrigerado abaixo de 0°C.
Os pacotes de íons de lítio estendem a contagem de ciclos para 3.000 a 5.000 cargas, aumentando a vida útil da bateria para oito a dez anos. O carregamento opcional durante os intervalos de turno é possível com baterias de lítio sem reduzir a vida útil da bateria, uma limitação que se aplica a sistemas de chumbo-ácido, onde a carga parcial acelera a sulfatação das placas e reduz a vida útil geral da bateria.
A capacidade da bateria é medida em amperes-hora, e a classificação de amperes-hora combinada com a tensão do conjunto determina o armazenamento total de energia disponível para um turno. Um pacote de 48 V com capacidade de 620 amperes-hora armazena cerca de 30 quilowatts-hora de energia utilizável, o suficiente para suportar um único turno de oito horas sob condições de carga moderada. As instalações que operam dois ou três turnos por dia devem avaliar um pacote maior de amperes-hora, uma estação de troca de bateria ou um pacote de lítio com capacidade de carregamento de oportunidade para evitar tempo de inatividade no meio do turno.
A infraestrutura de carregamento também influencia a vida útil total da bateria. Uma sala de carregamento dedicada com ventilação, estações de lavagem dos olhos e contenção de derramamentos é uma prática padrão para frotas de baterias de chumbo-ácido devido à liberação de gases de hidrogênio durante o ciclo de carga. Os pacotes de íons de lítio eliminam a maioria desses requisitos de infraestrutura, uma vez que não liberam gás em condições normais de carregamento, permitindo que as estações de carregamento sejam colocadas mais próximas do local de trabalho ativo e reduzindo a distância que os operadores percorrem durante uma troca de bateria ou ciclo de carregamento. Esta flexibilidade de posicionamento melhora muitas vezes a utilização global da frota, uma vez que os operadores passam menos tempo a caminhar de e para uma área de carregamento.
O procedimento operacional correto protege o operador, o pessoal próximo e a carga transportada. A documentação de treinamento de fábrica para unidades de empilhadeiras elétricas geralmente cobre os seguintes estágios de operação, e a maioria das instalações exige que os operadores concluam um curso de certificação que abrange tanto instrução em sala de aula quanto horas de condução prática supervisionada antes da operação independente.
Os operadores também devem ser treinados nas placas de capacidade de carga específicas para cada empilhadeira elétrica, uma vez que a capacidade nominal muda com base na altura de elevação e na distância do centro de carga. Uma empilhadeira classificada para 2.000 kg em um centro de carga de 500 mm só poderá levantar com segurança um peso reduzido quando o mastro for estendido até sua altura máxima, e a compreensão dessa curva de redução evita incidentes de sobrecarga que são responsáveis por uma parcela significativa de acidentes com equipamentos de armazém. As instalações devem afixar gráficos de capacidade perto das estações de carregamento e incluir este material em sessões recorrentes de formação de atualização.
O escopo da manutenção é outro fator que separa as empilhadeiras elétricas dos equipamentos de combustão na operação diária. Um cronograma típico de serviço de empilhadeira elétrica cobre verificações de fluido hidráulico, inspeção de freios, desgaste de pneus, limpeza de terminais de bateria e verificações de torque de conexão elétrica. As empilhadeiras de combustão adicionam trocas de óleo do motor, substituição do filtro de ar, inspeção do sistema de combustível, serviço de vela de ignição ou vela de incandescência e verificações do sistema de escapamento à mesma lista. Menos pontos de manutenção em uma empilhadeira elétrica geralmente se traduzem em menos horas de inatividade programadas ao longo de um ano civil, o que é mais importante para instalações que operam equipamentos em vários turnos com unidades sobressalentes limitadas.
O preço de compra de uma empilhadeira elétrica geralmente é mais alto do que o de uma unidade de combustão comparável, vinculado ao custo da bateria e do controlador. O custo total ao longo de um período de propriedade de cinco anos muda em favor do modelo elétrico, uma vez que a economia de combustível, a redução do trabalho de manutenção e a maior vida útil dos componentes são levadas em consideração. Instalações que executam vários turnos por dia ou operam em armazenamento com temperatura controlada têm o retorno mais rápido, dadas as restrições que os caminhões de combustão enfrentam nesses ambientes.
As comparações de custos de combustível e energia variam de acordo com a região e a taxa de serviço público, mas o padrão geral se mantém na maioria dos mercados: uma empilhadeira de combustão que queima diesel ou GLP durante um turno de oito horas consome combustível com preço por litro ou por galão, com custos escalonados diretamente em função da carga do motor e do tempo ocioso. Uma empilhadeira elétrica que consome energia de um carregador industrial padrão consome eletricidade com preço por quilowatt-hora e, como o motor de acionamento só consome energia durante o movimento ativo ou elevação, em vez da combustão contínua, o custo de energia por hora de operação tende a ser menor em ciclos de trabalho comparáveis. As instalações que avaliam uma transição de frota devem calcular esta comparação em relação à sua própria taxa de serviço público e ao preço actual de compra de combustível, em vez de se basearem nas médias gerais da indústria, uma vez que os preços locais da energia variam significativamente.
O valor de revenda também influencia o cálculo da propriedade total. Empilhadeiras elétricas com baterias bem conservadas e contadores de horas acumuladas baixos tendem a manter o valor de revenda razoavelmente bem, especialmente unidades com menos de 5 anos de idade com sistemas de bateria de lítio ainda dentro de sua vida útil primária. O custo de substituição da bateria deve ser levado em consideração em qualquer estimativa de valor de revenda de equipamentos de chumbo-ácido mais antigos, uma vez que um comprador que adquirir uma unidade perto do fim da vida útil original da bateria precisará fazer um orçamento para a substituição da bateria logo após a aquisição.
Os dados de composição da frota de armazéns e instalações de distribuição mostram que as unidades elétricas dominam o segmento de capacidade inferior a 3 toneladas, vinculadas a restrições de largura de corredor e regras de qualidade do ar interior em centros de distribuição modernos. As empilhadeiras de combustão retêm uma parcela do trabalho em pátios externos, canteiros de obras e aplicações em terrenos acidentados, onde a distância ao solo e o reabastecimento contínuo são mais importantes do que a programação de carga da bateria. Uma comparação de empilhadeiras elétricas no nível da frota normalmente separa as tarefas internas de manuseio de paletes das tarefas externas de materiais a granel, com cada fonte de energia adaptada ao seu ambiente operacional.
As instalações que operam em zonas internas e externas geralmente operam uma frota mista, atribuindo empilhadeiras elétricas para armazenamento climatizado, separação de pedidos e transferências de cais para rack, enquanto reservam equipamentos de combustão ou para terrenos acidentados para consolidação de pátios, descarga de contêineres e manuseio externo de madeira ou aço. Essa abordagem mista permite que uma instalação combine os pontos fortes de cada unidade com a tarefa, em vez de forçar uma única fonte de energia em cada aplicação, e é uma das configurações mais comuns encontradas em operações de distribuição de médio e grande porte.
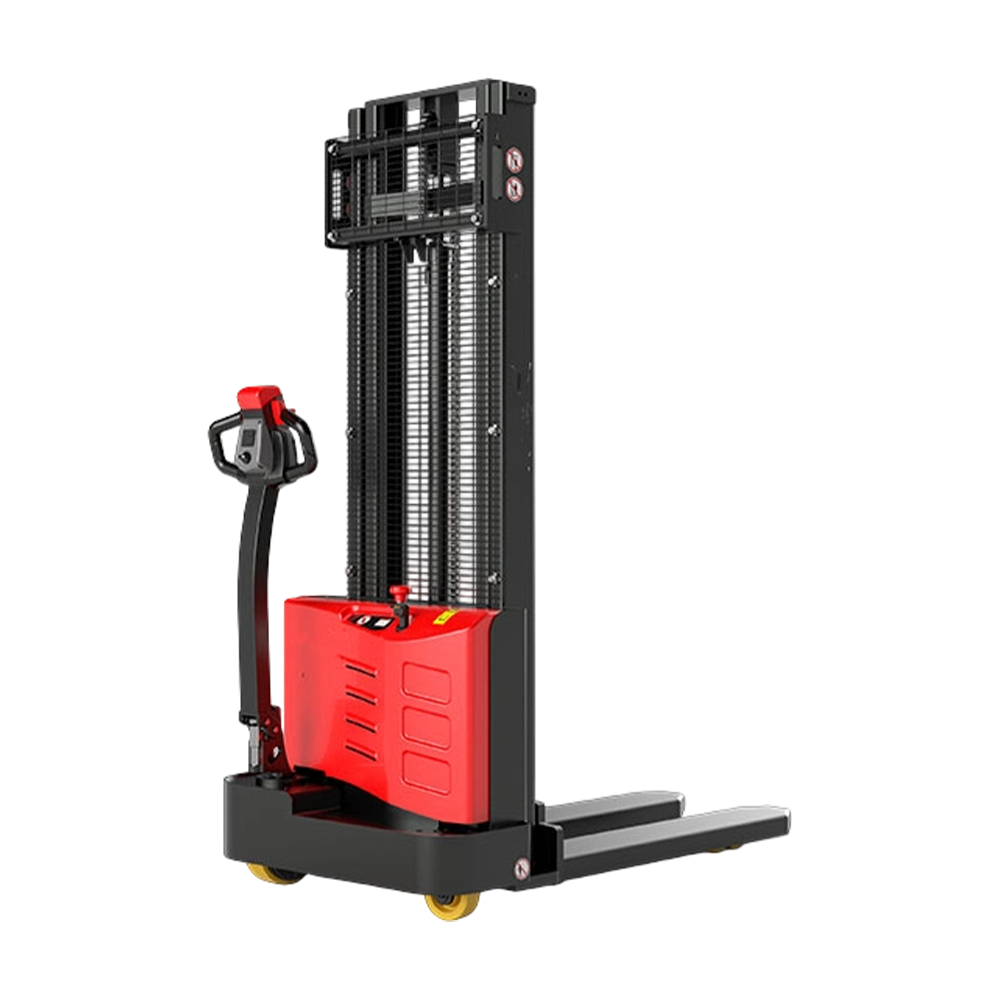
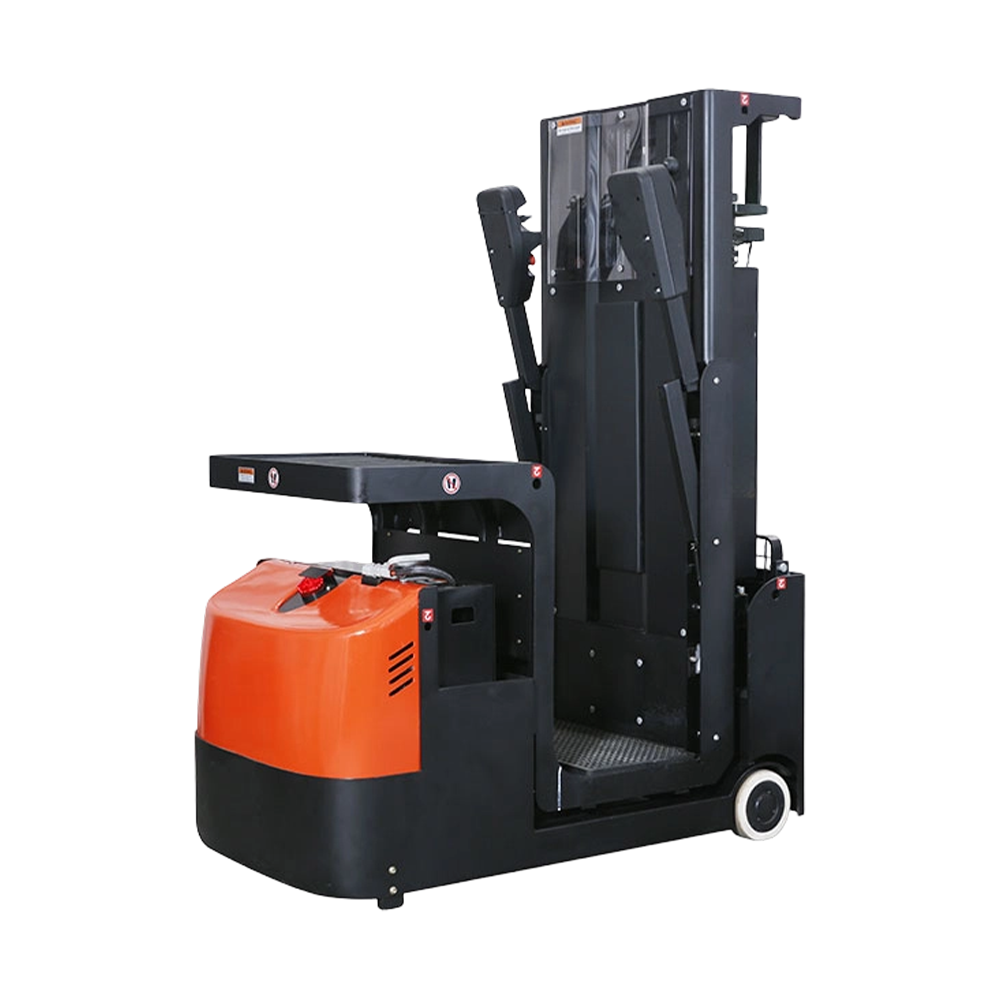
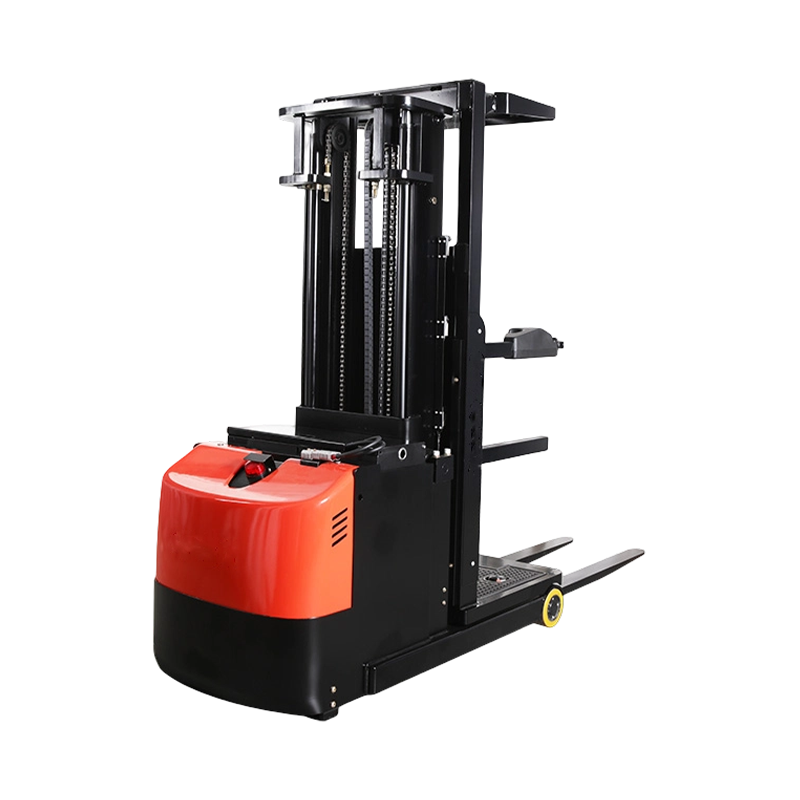
As linhas de produção de fábrica configuram empilhadeiras elétricas em vários tipos de chassis, além do design de contrapeso padrão. As empilhadeiras retráteis aumentam a altura de elevação dentro de sistemas de estantes para corredores estreitos. Os empilhadores de paletes lidam com cargas mais leves em plantas baixas de varejo e pequenos armazéns. Os selecionadores de pedidos elevam a plataforma do operador junto com a carga para tarefas de separação de caixas. Cada configuração compartilha a mesma bateria principal e tecnologia de motor, ao mesmo tempo que adapta a geometria do mastro, o espaçamento dos garfos e a largura do chassi à aplicação alvo.
Um calendário de manutenção estruturado mantém uma empilhadeira elétrica funcionando com desempenho nominal durante toda a sua vida útil e evita pequenos problemas que levam a paradas não planejadas. As verificações diárias são de responsabilidade do operador, enquanto as verificações semanais, mensais e trimestrais são normalmente realizadas por um técnico de manutenção ou um prestador de serviços externo.
| Intervalo | Pontos de verificação | Parte Responsável |
|---|---|---|
| Diariamente | Carga da bateria, nível do fluido hidráulico, estado dos pneus, buzina, luzes de advertência, estado do garfo | Operador |
| Semanalmente | Limpeza dos terminais da bateria, deslocamento do pedal do freio, lubrificação da corrente do mastro | Técnico de Manutenção |
| Mensalmente | Inspeção da mangueira hidráulica, verificação do rolamento da roda, cinto de segurança e parafusos da proteção superior | Técnico de Manutenção |
| Trimestralmente | Teste de carga da bateria, inspeção da escova do motor (modelos DC), verificação de diagnóstico do controlador | Provedor de serviços |
| Anual | Desmontagem completa do mastro e avaliação de substituição da corrente, verificação da placa de capacidade | Provedor de serviços |
Ignorar as verificações programadas é uma das causas mais comuns de falha prematura da empilhadeira elétrica, especialmente em torno da corrosão dos terminais da bateria, que aumenta a resistência elétrica e reduz a eficiência de carregamento e a energia disponível sob carga. Um teste trimestral de carga da bateria detecta a perda de capacidade antes que ela se torne grave o suficiente para interromper um turno, dando aos planejadores de manutenção tempo para agendar a substituição do pacote durante uma janela de tempo de inatividade planejada, em vez de reagir a uma falha inesperada no local.
Diferentes tipos de instalações impõem demandas diferentes a uma empilhadeira elétrica, e combinar as especificações do equipamento com o ambiente de trabalho real melhora a produtividade e a longevidade do equipamento.
Produtos recomendados
NOTÍCIAS recomendadas