2026-08-11
A Empilhadeira de armazém é uma das compras mais intensivas em capital que uma instalação de distribuição pode fazer, e a decisão raramente se limita ao preço. O layout do piso, a altura do rack, a folga do corredor, o ciclo de trabalho e até mesmo a composição do piso do armazém determinam qual configuração de chassi, mastro e sistema de transmissão realmente terá um desempenho confiável ao longo de uma vida útil de vários anos. Como uma instalação de fabricação que projeta e produz equipamentos de manuseio de materiais diretamente, abordamos isso de forma diferente de um catálogo geral de equipamentos – cada especificação abaixo reflete o que nossas equipes de engenharia e testes realmente validam na área de produção antes de uma unidade ser enviada, e não números de marketing retirados de um folheto.
A maioria das equipes de operações avalia as empilhadeiras apenas com base na capacidade e no preço e, meses depois, descobre que a unidade não consegue passar por um corredor de rack, não consegue sustentar um segundo turno sem queda de tensão ou desgasta as vedações hidráulicas mais rápido do que o esperado em um ambiente de armazenamento refrigerado. Esta página foi escrita do lado da fabricação dessa lacuna – as restrições de engenharia, materiais de construção e procedimentos de teste que determinam se uma empilhadeira realmente funciona da maneira que sua folha de especificações afirma, uma vez implantada em um armazém real.
A maioria dos guias de compra descreve empilhadeiras apenas por categoria – contrapeso, empilhadeira retrátil, corredor estreito – sem explicar por que essas categorias existem em primeiro lugar. Do ponto de vista da fabricação, cada decisão de configuração remonta a três restrições de engenharia: distribuição de peso do chassi, capacidade de elevação hidráulica em altura e gerenciamento térmico do sistema de transmissão em ciclos contínuos. Uma empilhadeira classificada para 3.000 kg ao nível do solo não carrega a mesma classificação de 3.000 kg a uma altura de elevação de 9 metros – a capacidade de carga diminui à medida que a extensão do mastro aumenta, e essa curva de redução é exatamente o que separa uma unidade bem projetada de uma de baixa potência.
Nossa linha de produção testa cada chassi em relação a uma curva de capacidade nominal, e não a um único número de pico. Isto é importante diretamente para os operadores das instalações porque os valores de “capacidade máxima” publicados em uma folha de especificações são frequentemente medidos na altura mínima de elevação e no centro de carga padrão – condições que raramente correspondem às operações reais do armazém, onde as cargas são elevadas até a altura do rack de três, quatro ou cinco metros de altura. Compreender esta relação de redução de classificação é o conhecimento técnico mais útil que um comprador pode aplicar antes de comparar unidades.
A distribuição de peso do chassi segue a mesma lógica. A colocação do contrapeso na parte traseira do quadro existe especificamente para compensar o momento de carga criado quando os garfos se estendem para a frente sob um mastro elevado. Se o contrapeso for subdimensionado em relação à altura do mastro e à capacidade nominal, a unidade se tornará instável em extensão total muito antes de atingir seu limite de capacidade impresso – um modo de falha que raramente aparece em uma demonstração em um showroom, mas aparece rapidamente quando uma instalação opera o equipamento na altura total do rack sob condições reais de carga.
A capacidade é medida em um centro de carga padrão de 500 mm. Cargas com centro de gravidade mais longo reduzem a capacidade de elevação efetiva, às vezes em 15–20%. Nossas folhas de especificações listam a capacidade em três centros de carga, não em um.
A altura de elevação livre (antes que o mastro se estenda para fora) determina se uma unidade pode operar sob vigas de teto baixas ou no interior de reboques sem problemas de espaço aéreo.
O ciclo de trabalho define quantas horas de operação por turno um trem de força e uma bomba hidráulica são projetados para sustentar sem redução de capacidade térmica. Instalações contínuas de vários turnos exigem uma classificação de serviço mais pesado do que operações de turno único.
A área de contato dos pneus e o peso do chassi determinam a pressão exercida no piso do armazém. Instalações em mezanino e piso elevado precisam que esse valor seja verificado antes da implantação, e não depois.
O raio de giro externo, e não apenas o comprimento do chassi, determina o corredor mínimo de trabalho. Uma distância entre eixos mais curta reduz o raio, mas pode afetar a estabilidade na altura total de elevação.
As unidades elétricas são comumente construídas em torno de sistemas de 24 V, 48 V ou 80 V. Arquiteturas de tensão mais alta geralmente sustentam cargas mais pesadas em turnos mais longos com menos afundamento de tensão.
O layout da instalação é o ponto de partida para a configuração, e não uma reflexão tardia aplicada após a compra de uma unidade. Quatro variáveis de layout têm maior peso nesta decisão: largura do corredor de trabalho, altura do rack, condição da superfície do piso e distância de deslocamento entre a doca e o armazenamento. Cada variável interage com as outras, e é por isso que uma configuração que funciona bem em uma instalação pode ter um desempenho ruim em outra com altura de rack semelhante, mas largura de corredor ou nível de piso diferente.
A distância percorrida entre a doca de carga e os racks de armazenamento é frequentemente subestimada nas decisões de configuração. Uma instalação com percursos longos se beneficia de uma velocidade máxima mais alta e de um sistema de transmissão construído para movimento sustentado, em vez dos frequentes ciclos de parada e partida, típicos de operações de separação em corredores estreitos. A seleção de um chassi ajustado para capacidade de resposta pára-arranca em instalações de longo prazo resulta em desgaste desnecessário do sistema de transmissão e tempos de ciclo mais lentos do que uma unidade projetada para viagens sustentadas.
Corredores acima de 3,2 metros acomodam configurações de contrapeso com geometria de torneamento padrão, simplificando o acesso para manutenção e permitindo que uma única unidade lide com o armazenamento e o movimento da doca para o estoque.
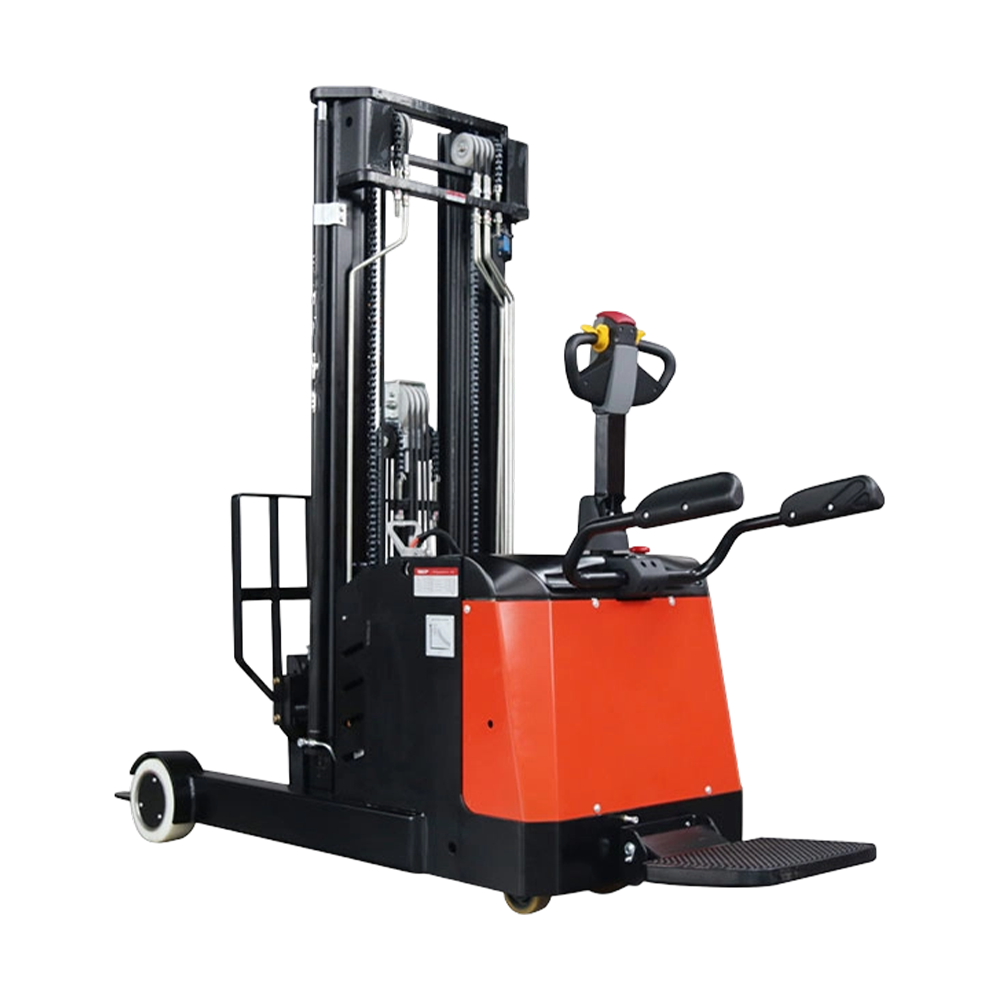
Corredores entre 1,6 e 2,7 metros exigem configurações de mastro de alcance ou de corredor estreito com carros de deslocamento lateral, trocando flexibilidade de giro por ganhos de densidade de armazenamento de até 40%.
As instalações que executam armazenamento no chão e armazenamento em rack alto geralmente implantam dois tipos de chassis em paralelo, em vez de se comprometerem com uma única unidade intermediária para ambas as tarefas.
Instalações com variação de piso ou juntas de expansão se beneficiam da montagem reforçada do eixo e pneus de maior diâmetro, reduzindo o estresse do chassi causado por cargas de impacto repetidas durante o deslocamento.
A tabela abaixo reflete as faixas de especificações que nossa equipe de engenharia valida em execuções de produção padrão. Os números representam faixas testadas em vez de números de marketing pontuais, uma vez que o desempenho real depende do centro de carga, da temperatura ambiente e das condições do piso. Os compradores que comparam unidades de diferentes fontes devem solicitar os mesmos dados baseados em faixa, em vez de aceitar um único valor de pico, uma vez que os valores de pico por si só são um mau indicador do desempenho no mundo real.
| Especificação | Classe de serviço padrão | Classe de serviço pesado | Classe de rack alto |
| Capacidade nominal | 1,5–2,5 toneladas | 3,0–5,0 toneladas | 1,2–2,0 toneladas |
| Altura máxima de elevação | 4,5–6,0m | 3,5–5,0m | 9,0–13,0m |
| Corredor de trabalho | 3,2–3,6m | 3,8–4,2m | 1,6–2,3m |
| Transmissão | Elétrico / CI | IC/Diesel | Elétrico |
| Ciclo de trabalho | Turno Único-Duplo | Contínuo | Turno Único-Duplo |
| Pressão sobre o solo | Moderado | Alto | Baixo–Moderado |
| Velocidade típica de viagem | 14–17 km/h | 18–22 km/h | 8–11 km/h |
| Bateria/Sistema de Combustível | 48V–80V elétrico | Diesel/GLP | 48V–80V elétrico |
A escolha da transmissão afeta muito mais do que o custo do combustível. Os sistemas de transmissão elétricos eliminam totalmente a saída de exaustão, o que reduz os requisitos de infraestrutura de ventilação em instalações fechadas e reduz os níveis de ruído ambiente o suficiente para melhorar significativamente a segurança da comunicação em um armazém movimentado. As unidades de combustão interna, por outro lado, fornecem potência sustentada sem as limitações de tempo de execução vinculadas aos ciclos de carga da bateria, o que permanece relevante para instalações que executam operações contínuas de vários turnos sem infraestrutura de carregamento dedicada.
A química da bateria adiciona uma camada adicional de tomada de decisão nas configurações elétricas. As baterias de chumbo-ácido inundadas continuam sendo a escolha mais comum devido ao menor custo inicial e aos procedimentos de manutenção bem compreendidos, mas exigem um ciclo completo de carga e resfriamento e verificações periódicas do nível de água. Baterias seladas e isentas de manutenção reduzem os requisitos de manutenção a um custo inicial mais elevado, enquanto os sistemas compatíveis com carregamento rápido permitem carregamentos de oportunidade durante os intervalos de turno, reduzindo a necessidade de infraestrutura de troca de baterias em instalações com vários turnos.
Zero emissões de escape, menor produção de ruído, vibração reduzida e menos intervalos de manutenção programados em comparação com sistemas de transmissão de combustão, tornando as configurações elétricas adequadas para instalações fechadas e com temperatura controlada.
Fornecimento de energia sustentado sem tempo de inatividade do ciclo de carga, reabastecimento mais rápido em comparação com o carregamento da bateria e desempenho mais forte em operações externas ou mistas em pátios internos e externos.
Instalações maiores frequentemente implantam unidades elétricas para operações em racks internos e unidades de combustão interna para pátios externos e carregamento de reboques, combinando a força do sistema de transmissão com zonas de trabalho específicas.
Além das especificações publicadas, a qualidade da construção estrutural determina o custo total de propriedade muito mais do que o preço de etiqueta. Quatro áreas merecem um exame direto durante a avaliação, uma vez que estes componentes sofrem o maior estresse cumulativo ao longo de uma vida útil de vários anos e são os mais caros para substituir após uma falha prematura.
Os canais do mastro experimentam cargas flexíveis repetidas durante milhares de ciclos de elevação. Seções de canal de aço totalmente soldadas com contraventamento reforçado resistem à trinca por fadiga por muito mais tempo do que alternativas aparafusadas ou de bitola mais leve, especialmente em ambientes de deslocamento contínuo.
As vedações hidráulicas de poliuretano mantêm o desempenho em uma faixa de temperatura mais ampla do que os compostos de borracha padrão, o que é significativamente importante para ambientes de armazenamento refrigerado ou de docas de carga adjacentes ao ar livre.
O primer E-coat seguido de acabamento com revestimento em pó proporciona uma resistência à corrosão substancialmente mais longa do que as estruturas pintadas de camada única, especialmente relevante para instalações próximas a regiões costeiras ou com alta umidade ambiente.
Os garfos fabricados em aço de alto carbono com tratamento térmico adequado resistem à flexão sob repetidas tensões de carga pontual muito melhor do que as alternativas de grau inferior, reduzindo o risco de deformação do garfo abaixo da capacidade nominal.
O preço de compra representa uma fração do custo total da vida útil de uma empilhadeira de armazém operando durante uma vida útil de cinco a sete anos. Intervalos de manutenção programados, disponibilidade de peças de reposição e requisitos de manutenção específicos do sistema de transmissão determinam o custo operacional contínuo de forma muito mais significativa do que o desembolso de capital inicial. As instalações que criam um cronograma de manutenção em torno do ciclo de trabalho real — em vez de um padrão genérico do fabricante — relatam consistentemente intervalos de serviço mais longos entre as substituições de componentes principais.
A manutenção do sistema hidráulico segue um padrão previsível vinculado às horas de operação e não ao tempo do calendário. A contaminação de fluidos causada pelo desgaste da vedação acelera a degradação dos componentes em todo o circuito hidráulico, e é por isso que a inspeção de fluidos em intervalos regulares de hora, em vez de apenas a inspeção anual, produz uma vida útil mensuravelmente maior da bomba e do cilindro. O desgaste dos pneus segue um padrão semelhante baseado em horas, com pneus sólidos de pressão normalmente exigindo substituição em intervalos mais longos do que pneus pneumáticos em operações internas de alto ciclo.
Verificação do nível do fluido hidráulico, inspeção de desgaste dos pneus, teste de funcionamento do sistema de freio e inspeção do terminal da bateria para configurações elétricas.
Troca completa do fluido hidráulico e do filtro, lubrificação da corrente do mastro e verificação da tensão e inspeção do rolamento do eixo motor.
Troca de fluido de transmissão para unidades de combustão interna, inspeção abrangente dos rolos do mastro e reinspeção estrutural do ponto de solda.
Os sistemas de proteção do operador são projetados no chassi, em vez de serem adicionados posteriormente. As estruturas de proteção superior são classificadas em termos de carga para proteger contra a queda de detritos em ambientes de armazenamento de rack, enquanto o sistema de retenção do operador, incluindo o circuito de intertravamento do cinto de segurança, evita o engate do trem de força até que o operador esteja devidamente protegido. As extensões do encosto de carga evitam que a mercadoria se desloque para trás em direção ao compartimento do operador durante o transporte, um detalhe que se torna especialmente relevante ao manusear cargas empilhadas ou de formato irregular.
Os sistemas de controle de estabilidade monitoram o ângulo do mastro, o peso da carga e a velocidade de deslocamento simultaneamente, limitando automaticamente a altura de elevação ou a velocidade de deslocamento quando a combinação desses fatores se aproxima do limite de estabilidade do chassi. Este tipo de monitorização de segurança ativa tornou-se cada vez mais padrão em configurações de gama média e de serviço pesado, reduzindo o risco de tombamento durante manobras de viragem a altura de elevação parcial ou total.
Qual capacidade de carga uma empilhadeira de armazém padrão precisa?
Para o manuseio geral de paletes com paletes padrão de 1.000 a 1.200 kg, uma unidade com capacidade nominal de 1,5 a 2,5 toneladas cobre a maioria das operações de armazém. As instalações que lidam com cargas industriais mais pesadas devem ser dimensionadas pelo menos 25% acima do peso máximo esperado do palete para levar em conta a variação do centro de carga.
Qual a diferença entre a altura de elevação e a altura do mastro?
A altura de elevação refere-se à elevação máxima do garfo, enquanto a altura do mastro refere-se à estrutura física do mastro recolhida ou estendida. Um mastro pode se estender até 9 metros de altura de elevação e cair até menos de 2,3 metros para espaço superior durante o transporte ou operação com teto baixo.
Qual largura de corredor é necessária para uma empilhadeira retrátil?
As empilhadeiras retráteis normalmente exigem um corredor de trabalho entre 2,3 e 2,7 metros, em comparação com 3,2–3,6 metros para unidades de contrapeso padrão, permitindo layouts de rack significativamente mais densos na mesma área de piso.
A combustão elétrica ou interna é melhor para uso em armazéns internos?
Os sistemas de transmissão elétricos são geralmente preferidos em ambientes internos devido às zero emissões de gases de escape, aos níveis de ruído mais baixos e aos requisitos de ventilação reduzidos. As unidades de combustão interna continuam relevantes para trabalhos em pátios externos ou ciclos pesados contínuos, onde o tempo de inatividade de carregamento é impraticável.
Com que frequência o fluido hidráulico deve ser inspecionado em uma empilhadeira de armazém?
Os níveis de fluido hidráulico devem ser verificados a cada 250 horas de operação, com uma troca completa de fluido e filtro programada para 1.000 a 1.500 horas, dependendo do ciclo de trabalho e da temperatura ambiente de operação.
Uma empilhadeira pode lidar com armazenamento no chão e em racks altos?
Uma configuração de alcance médio pode atender alturas moderadas de rack de até aproximadamente 7 a 8 metros, mas instalações com racks acima de 9 metros normalmente exigem uma unidade de rack alta dedicada para uma operação estável e em conformidade com o código.
Quais condições de piso limitam a seleção de empilhadeiras?
Pisos irregulares, juntas de expansão e pisos elevados ou mezaninos com classificações de carga limitadas restringem o peso do chassi e o tipo de pneu que podem ser implantados com segurança. A pressão do solo deve sempre ser verificada em relação à documentação de carga no piso da instalação.
Quanto tempo leva para carregar a bateria em uma empilhadeira elétrica de armazém?
Os sistemas padrão de bateria de chumbo-ácido normalmente requerem 8 horas para uma carga completa, mais um período de resfriamento de 8 horas. Os sistemas compatíveis com carregamento rápido podem reduzir isso significativamente, permitindo carregamentos ocasionais durante intervalos de turno sem trocas completas de bateria.
Qual é a vida útil típica de uma empilhadeira de armazém?
Sob operação padrão de turno único ou duplo com manutenção programada, uma unidade bem construída normalmente oferece de 10.000 a 15.000 horas de operação antes da revisão de componentes importantes, equivalente a cerca de cinco a sete anos de uso operacional contínuo.
Os pneus sólidos ou pneumáticos duram mais em ambientes fechados?
Os pneus sólidos de pressão geralmente duram mais que os pneus pneumáticos em ambientes internos com piso de concreto, uma vez que não estão sujeitos ao risco de furo e apresentam desgaste mais lento da banda de rodagem sob repetidos ciclos de parada e partida.
Quais acessórios são comumente adicionados a uma empilhadeira de armazém?
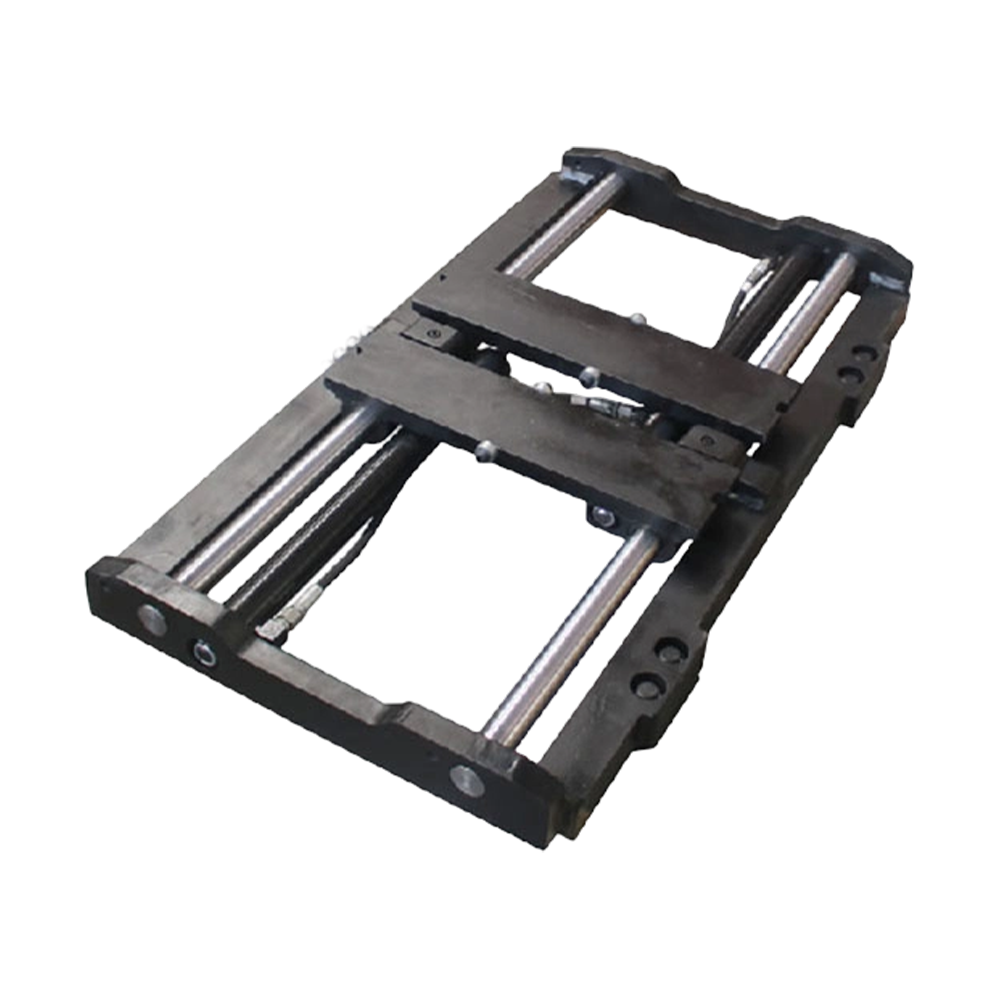
Deslocadores laterais, posicionadores de garfos, estabilizadores de carga e grampos giratórios são os acessórios mais comumente solicitados, cada um montado diretamente na placa do carro durante a produção, em vez de serem adaptados posteriormente.
Como a temperatura ambiente afeta o desempenho da empilhadeira?
Os ambientes de armazenamento refrigerado reduzem a capacidade da bateria e aumentam a viscosidade do fluido hidráulico, o que diminui o tempo de resposta da elevação. As unidades destinadas à implantação de armazenamento refrigerado normalmente exigem vedações com classificação de baixa temperatura e pacotes de isolamento de bateria.
O composto e a construção do pneu afetam a estabilidade de condução, a proteção da superfície do piso e a eficiência energética mais do que a maioria dos compradores inicialmente considera durante a especificação. Pneus de pressão sólidos resistem totalmente a danos por perfuração e mantêm sua forma sob cargas pontuais pesadas, tornando-os a escolha padrão para operações internas em pisos de concreto com altas contagens de ciclos. As opções de pneus pneumáticos e amortecedores trocam parte dessa resistência à perfuração por melhor absorção de choque, o que se torna relevante em instalações com juntas de expansão, transições de placa de acoplamento ou pequenas irregularidades de superfície onde o conforto de condução afeta a fadiga do operador em turnos longos.
O diâmetro e a largura dos pneus também influenciam a pressão de apoio no solo, independentemente do peso do chassi. Uma pegada mais ampla do pneu distribui o peso do chassi por uma área de contato maior, reduzindo a pressão pontual em pisos elevados ou mezaninos, onde a classificação de carga por metro quadrado é uma restrição fixa. As instalações que operam em pisos revestidos de epóxi ou resina devem confirmar adicionalmente a compatibilidade dos compostos dos pneus, uma vez que certas formulações de borracha podem marcar ou degradar revestimentos de pisos especiais sob contato repetido e fricção ao girar.
A compatibilidade dos acessórios é determinada pela classe do carro, e não apenas pelo comprimento do garfo, e classes de carro incompatíveis são um dos erros de configuração mais comuns em instalações que fornecem acessórios separadamente da unidade base. Os suportes de carro Classe II e Classe III correspondem a vazões hidráulicas específicas e dimensões de suporte de montagem, o que significa que um acessório classificado para uma classe de carro não será integrado corretamente ou com segurança em uma classe diferente sem modificação.
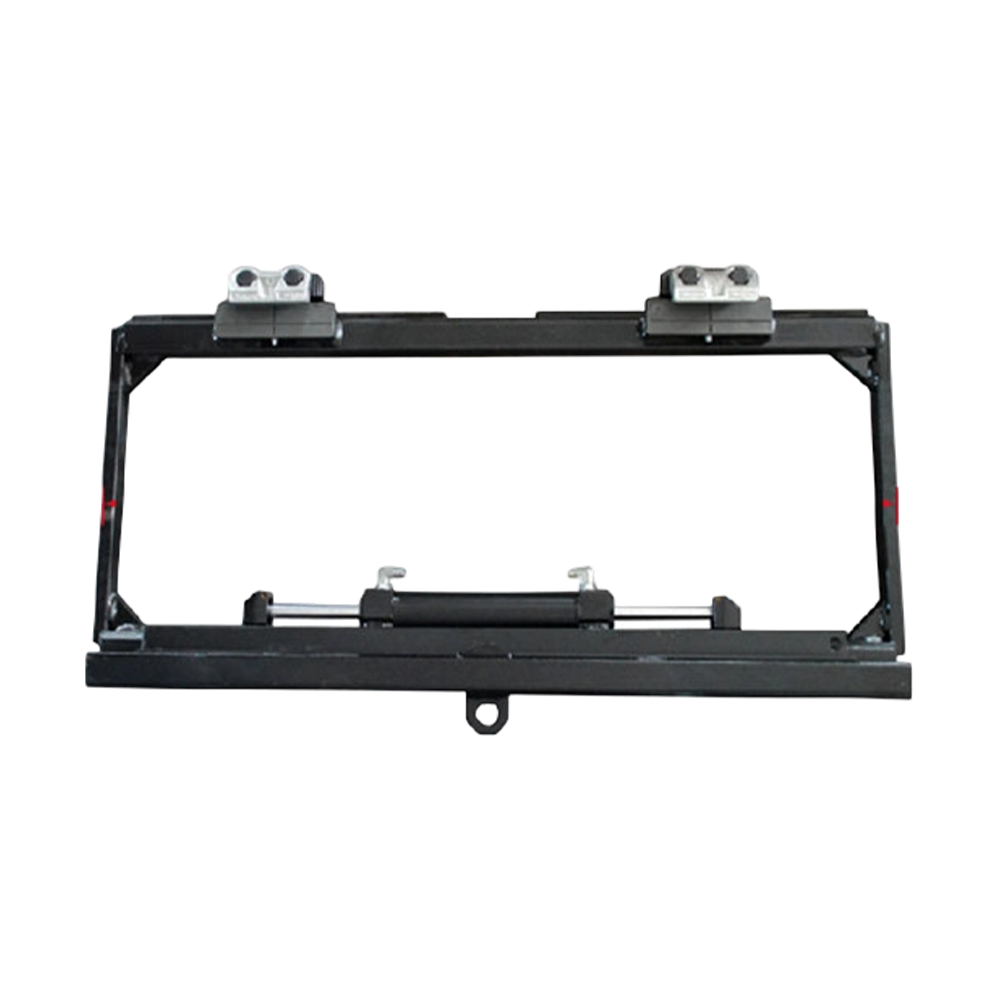
Os deslocadores laterais permitem o ajuste lateral dos garfos sem reposicionar todo o chassi, reduzindo o tempo de ciclo em operações de seleção em corredores apertados, onde o alinhamento fino repetido contra uma face do rack, de outra forma, retardaria o rendimento. Os posicionadores de garfos estendem isso ainda mais, permitindo o ajuste do espaçamento dos garfos a partir do assento do operador, útil em instalações que lidam com larguras variáveis de paletes em um único turno. Os grampos rotativos e os estabilizadores de carga atendem a necessidades de manuseio especializadas, como mercadorias em formato de tambor ou rolo, e normalmente são especificados na fase de produção para que a capacidade do circuito hidráulico seja dimensionada corretamente para a carga adicional do acessório desde o início.
Cada chassi produzido em nossa linha passa por uma sequência estruturada de controle de qualidade antes de sair das instalações. As soldas da estrutura são inspecionadas sob testes de carga antes da aplicação da pintura, os sistemas hidráulicos passam por testes de pressão a 1,5x a pressão operacional nominal e as unidades concluídas são testadas em ciclo com capacidade nominal total em toda a faixa de extensão do mastro antes da aprovação da inspeção final. A produção é certificada de acordo com os padrões de gestão de qualidade ISO 9001, e as unidades destinadas aos mercados regulamentados são construídas de acordo com os requisitos de conformidade da CE, abrangendo padrões de segurança estrutural, sistemas elétricos e proteção do operador.
A rastreabilidade dos componentes é mantida durante toda a produção, com registros de inspeção de solda, resultados de testes de pressão hidráulica e dados de testes de ciclo final registrados em cada número de série do chassi. Esta rastreabilidade torna-se particularmente relevante para instalações que operam sob requisitos de auditoria interna de segurança, onde o histórico de testes documentado apoia a certificação de equipamentos e revisões de conformidade de seguros.
Como a fabricação ocorre diretamente em nossa área de produção, as alterações de configuração – altura do mastro, comprimento do garfo, composto do pneu, montagem do acessório, sistema de tensão – podem ser especificadas na fase de produção, em vez de serem adaptadas posteriormente. Isto é particularmente relevante para instalações com alturas de rack fora do padrão, dimensões de carga incomuns ou requisitos específicos de fixação, como posicionadores de garfos, deslocadores laterais ou grampos giratórios.
Construído em arquitetura de 48 V ou 80 V com motores de acionamento CA, dimensionados de 1,5 a 3,5 toneladas, projetados para operação interna em vários turnos com ruído mínimo e emissão zero.
Ver opções de configuraçãoProjeto de mastro de chassi estreito projetado para larguras de corredor de 2,3 metros, com alturas de elevação de até 11 metros para aplicações de armazenamento em rack de alta densidade.
Ver opções de configuraçãoOpções de transmissão a diesel e GLP construídas para pátios externos com turnos contínuos e operação mista interna e externa, com capacidade de 3 a 5 toneladas com construção de estrutura reforçada.
Ver opções de configuraçãoSelos hidráulicos com classificação de baixa temperatura, compartimentos de bateria isolados e revestimentos de estrutura resistentes à corrosão projetados para operação sustentada em armazéns abaixo de zero.
Ver opções de configuraçãoInstalações com requisitos não padronizados — comprimento de garfo estendido, sistemas de tensão personalizados, acessórios especializados ou certificações de conformidade regional — podem solicitar ajustes de configuração diretamente na fase de produção. Nossa equipe de engenharia trabalha com base nas especificações da instalação, incluindo medidas de corredor, documentação de altura do rack e classificações de carga do piso, para recomendar uma configuração de chassi que corresponda ao ambiente operacional real, em vez de uma lista genérica de catálogo.
As execuções de produção de pedidos em massa são programadas com tempo de linha dedicado, permitindo especificações de construção consistentes em toda a quantidade do pedido, juntamente com testes unificados e documentação de inspeção para cada unidade produzida na execução. Os prazos de entrega variam com base na complexidade da configuração e no volume do pedido, e são confirmados durante a fase de revisão das especificações, antes da programação da produção. As instalações que coordenam a padronização da frota em vários locais se beneficiam dessa abordagem, uma vez que especificações de construção idênticas em toda a produção reduzem a complexidade da manutenção entre locais e simplificam o planejamento do estoque de peças sobressalentes.
Os requisitos de conformidade regional são abordados na fase de especificação e não através de modificações pós-produção. A configuração do sistema elétrico, a etiquetagem de segurança e a documentação de certificação estrutural são alinhadas à estrutura regulatória do mercado de destino durante a fase inicial de planejamento da construção, evitando atrasos e custos adicionais associados à adaptação de recursos de conformidade em uma unidade concluída.
As instalações que avaliam a substituição ou expansão da frota devem documentar as larguras atuais dos corredores, alturas dos racks, classificações de carga do piso e ciclo de trabalho de turno antes de solicitar recomendações de configuração - essas informações determinam a classe do chassi, a altura do mastro e a seleção do sistema de transmissão de forma mais confiável do que apenas os números de capacidade.
Produtos recomendados
NOTÍCIAS recomendadas